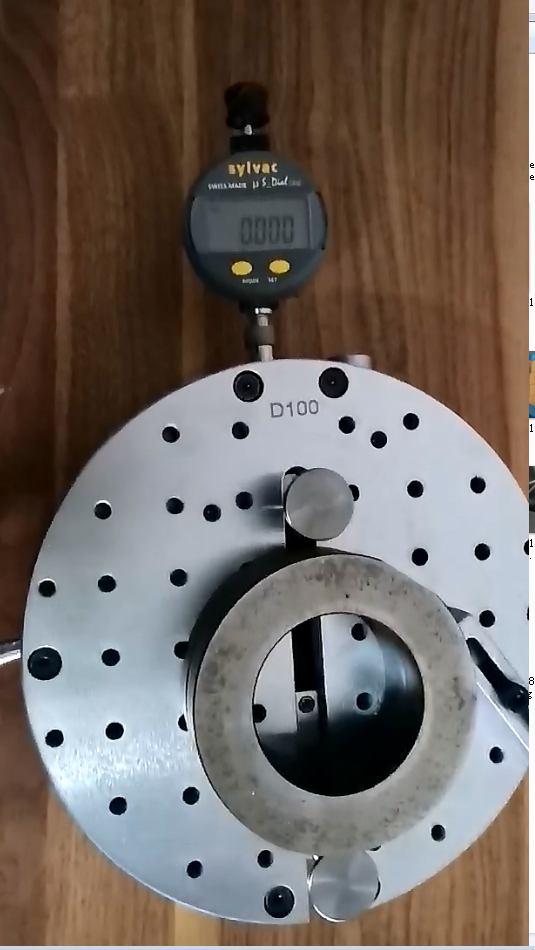
盘齿M值量仪技术指标
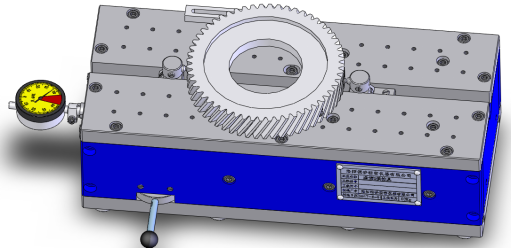
 M值量仪适用于内外盘齿M值的检测以及直径的检测,通过调整,外齿M值测量范围是0-320,内齿测量范围是65-240,(尺寸30-65的需要定制配件);通过更换或调整测子高度,可以在距端面10-70mm的位置进行测量。
测量重复性0.003。
量仪由一个固定测点和一个可动测点,可动测量点移动范围为±7mm。调整两个测点间距可以实现测量不同尺寸的M值。测量不同模数齿轮需要更换不同球径测子。
内外测量转换时需要调整各功能部件位置。
量仪基本配置:1个测量台、1个滑动座、2个测球座、2个球测子(需要给出直径,标准杆长30mm,如需其它尺寸的需提前约定)。
通过配置不同的测子,量仪也可以用来测量内、外圆直径,沟槽直径等。
需要定制部分:
1、显示仪表(显示部分安装孔为φ8,适和安装指针式千分表、数显千分表以及传感器,建议使用大量程数显千分表);
2、不同参数的校准件、测球;
3、其它形式的测子。
盘齿M值量仪零部件安装
发货时部分零部件要拆下来分别包装,安装方法如下(仅表示安装状态,与调试顺序不完全一致):
1、 操作手柄,安装到图示位置;
操作手柄
操作手柄安装前的状态 操作手柄安装后的状态
2、 显示仪表安装座,和防护壳安装到图示位置;
仪表安装座(夹表套及锁紧块) 仪表防护壳
安装前状态 安装后状态
3、 测球及测球座的安装
测球 测球座 滑动座安装孔(顶丝先不顶死)
测球座与滑动座的联接 测球座不固定的情况下用调整杆将两个测球座串起来
(顶丝先不顶死) 高度调整好后用顶丝固定测球座
调整杆 用调整杆将两个测球座串起来

测球与测球座的联接 依工件调整测球位置
4、 侧挡板
依工件调整侧挡板位置,与工件间隙调到0.1左右
盘齿M值量仪调试
测量前需要按被测件的实际情况进行调试:
1、 工具的准备;
1把4mm六方扳手,1根φ8调整杆,与工件对应的测球2件,测球座(通用)
2、 内、外测力的调整
如果是测量内齿跨棒距,测力调整方法为:
① 让操作手柄右侧顶丝退出来约5mm ②向左扳动操作手柄直到不动为止, 此时,将手柄左侧顶丝向内顶死
③将左侧端面顶丝退出 ④将右侧端面顶丝顶到不动为止
如果要测量外齿跨棒距,测力调整方法与内齿类似,只是将调整的方向改变一下:
① 让操作手柄左侧顶丝退出来约5mm ;
② 向右扳动操作手柄直到不动为止,此时,将手柄右侧顶丝向内顶死;
③ 将右侧端面顶丝退出;
④ 将左侧端面顶丝顶到不动为止。
3、 测球及测球座的安装及调试
①测球座不固定的情况下用调整杆将两个测球座串起来,高度调整好后用顶丝固定测球座,并取下调整杆。
②用顶丝将测球固定到测球座上,保证牢固
③将被测件放到平台上轻轻接触左侧测球,不要让测球移动;移动右滑动座使得右侧测球接触轻轻工件。
④在工件和两测球接触良好的情况下,同时移动工件和右侧测球压缩左侧测球移动1-3mm。
⑤用手压住工件和右侧测球及右滑动座的同时,扳动操作手柄,让左侧测球后退,然后取下工件。
⑥用顶丝将右滑动座固定牢固
4、 侧挡板的安装
按调整好的测球位置重新放上工件,依工件调整侧挡板位置,与工件间隙调到0.1左右。
校对件和工件外形尽量相同,否则在校对时可能会需要取下挡板。
5、 显示表的安装
用校对件校准后就可以测量了
6、 测量注意事项
6.1、放工件时注意不要磕碰测量球,防止把测球碰掉而损坏;
6.2、工件比较重时,测力不足以将工件可靠地推到固定侧测球上定位测量,此时可以将检具左侧垫高(测外尺寸时,测内尺寸时可以垫高右侧),借助工件重力可靠定位测量;
6.3、测量时要靠检具自身的测力去测量,而不要通过扳动手柄的手劲去使测量球和工件接触,这样会造成各零部件变形而影响测量精度。
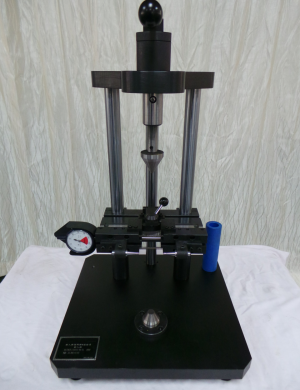
轴齿M值量仪
本适用于外齿M
值的检测以及直径的检测,通过
调整,外齿M值测童范围是0-200,
通过更换或调整测子高度,可以
在距端面的位置可进行调整进行测量
测量重复性0.0030mm,量仪通过上下顶尖定位,测量时候由二个可动测点,上下和可动测量点移动范围为50-200mm。调整两个
测点间距可以实现测童不同尺寸的M值。测量不同模数齿轮需要更换不同球径测子
内外测量转换时需要调整各功能部件位置。
量仪基本配置:
1个测量台、2个测球座、2个球测子(需要给出
直径,标准杆长50mm,如需其它尺寸的需提前约定)。
通过配置不同的测子。